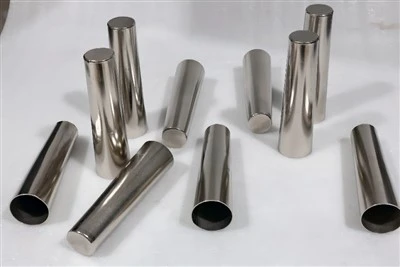
Чому ще ламаються вали 316Lнікель-молібденові стрижніостанній?
Минулого місяця я відвідав проміжний завод пестицидів для технічного повторного візиту. Директор майстерні підвів мене до реакційного котла, вказав на яскравий і новий мішальний вал і сказав: «Подивіться на цей вал, який був встановлений у 2019 році. Зараз поверхня все ще як нова. Раніше, коли я використовував 316L, тріщини з’являлися в середньому за два з половиною роки, і я втратив більше 150 000 юанів, коли зупинив виробництво та замінив його». Я присів і уважно придивився. На корпусі валу взагалі немає точкової корозії чи втомних тріщин-це реальні показники міцності нікель-молібденового стержня (марки B-3) у високій концентрації соляної кислоти + органічного розчинника.
Дозвольте мені спочатку пояснити, чому мішальний вал так легко «перекинути»
Перемішувальний вал у хімічному реакторі не є статичним, він має обертатися з високою швидкістю протягом 24 годин, і в той же час він змочений у середовищі високої концентрації соляної кислоти, сірчаної кислоти або фосфорної кислоти. 316L нержавіюча сталь зіткнеться з двома фатальними проблемами одночасно за таких робочих умов:
1. Пасивна плівка на поверхні постійно «з'їдається» відновною кислотою, локально виникає точкова корозія.
2. Змінна напруга, спричинена обертанням, призводить до швидкого утворення мікро-тріщин у цих ямках, які зрештою призводять до корозійного розтріскування під напругою (SCC).
Результат такий: в чайнику раптово з «клацанням» зламався корпус вала, не тільки виріб пішов на металобрухт, але й довелося розібрати чайник для видалення шлаку, а виробництво призупинено на 3-5 днів. Багато заводів втрачають мільйони запасних частин і зупиняють перемішувальні вали на рік.
Нікель-молібденові стрижні зовсім інші. Склад його сплаву (Ni більше або дорівнює 65%, Mo 26-30%, надзвичайно низький Cr) дозволяє йому швидко утворювати шар * * щільної та стабільної плівки оксиду молібдену * * у відновлювальних кислотах, утримуючи іони хлориду та іони водню. Згідно з даними відстеження фактичних робочих умов, під киплячим 37% органічним розчинником соляної кислоти швидкість корозії можна стабільно контролювати на рівні 0,05-0,08 мм/рік — це вже не «корозійна стійкість», а близька до «імунітету».
Що ще важливіше, його -температурна міцність і подовження (подовження все ще більше або дорівнює 40% при 400-600 градусах) значно покращують опір втомі вала під час обертання та не будуть швидко розширюватися в тріщини лише через невелику корозійну яму. Простіше кажучи, він утримує двох вбивць «корозійної втоми» одночасно.
Він використовується таким чином у реальних проектах
-Вал для перемішування котла для реакції пестицидів/барвників: середовищем є концентрована органічна речовина хлорид соляної кислоти. Раніше вал 316L замінювали в середньому за 28 місяців, але тепер його замінюють нікель-молібденовими стрижнями діаметром 60-80 мм. Деякі виробники працюють 6 років поспіль без заміни.
-Вал насоса концентратора фосфорної кислоти: висока-температура та висока{2}}концентрація фосфорної кислоти, звичайні витоки з нержавіючої сталі через три місяці, нікель-молібденові стрижні безпосередньо розтягують цикл технічного обслуговування понад два роки.
-Вал насоса подачі соляної кислоти в установці хлор-лугу: висока швидкість і сильна кислотна ерозія, анти{2}}абразивна здатність нікелевого-молібденового стрижня робить ущільнювальну поверхню завжди в хорошому стані, а рівень витоку майже нульовий.
-Реакційний котел-високої чистоти для тонкої хімічної промисловості: потрібне нульове забруднення іонами металів, а характеристики-високої чистоти нікелевих-молібденових стержнів відповідають потребам у виробництві фармацевтичних проміжних продуктів.
Найбезжальніший випадок, який я коли-небудь бачив: змішувальний вал соляної кислоти хлораторної установки потрібно було замінювати в цілому кожні 8 місяців; Після заміни на нікель-молібденові стрижні в один раз у 2020 році вони все ще працюють у звичайному режимі до квітня 2026 року. Було проведено лише дві планові перевірки на поверхні, і заощаджені витрати вже в кілька разів компенсували вартість матеріалів.
Дві ями, на які легко наступити при виборі матеріалів
1. Не змішуйте сильні окислювачі в середовищі
Нікель-молібденові стрижні найбільше бояться високої концентрації азотної кислоти або окисних середовищ, що містять велику кількість Fe ³ As і Cu ² Як тільки вони потраплять, молібденова плівка закриється, і перевага миттєво зникне. У цьому випадку рекомендується звернутися безпосередньо до С-276.
2. Професійна обробка та монтаж
Хоча продуктивність зварювання версії B-3 з низьким вмістом вуглецю дуже хороша, вал перемішувача є прецизійною обертовою частиною. Після обробки поверхню необхідно протравити і пасивувати. Під час монтажу необхідно суворо контролювати співвісність і динамічний баланс, інакше яким би якісним не був матеріал, він не витримає механічних пошкоджень.
Наостанок я хотів би сказати вам, хто читає цю статтю
Якщо ваш поточний новий проект має ключові частини, такі як вал перемішувача, вал насоса та шток клапана, які «не можуть зупинитися в русі», а середовищем є кислота з високою-концентрацією, не носіть 316L важко. Надішліть мені конкретні умови роботи (середня концентрація, температура, швидкість, тиск), і наша команда безкоштовно допоможе вам розрахувати довговічність від корозії. У багатьох випадках пропозиція професійного вибору матеріалу може допомогти вам безпосередньо запобігти втраті призупинення виробництва протягом наступних 5-8 років.
Нікель-молібденові стрижні ніколи не були найдешевшими стрижнями, але це рішення, яке дійсно може змусити вас спати в екстремальних умовах роботи, коли "перетворюється в кислоту, перетворюється в кислоту".
Потрібна пропозиція? Потрібне тестування зразків? Потрібна інструкція з обробки? Залиште повідомлення або зв’яжіться з нами в будь-який час для спілкування-на-один. У хімічному виробництві на першому місці безпека, на другому – спокій, а на третьому – гроші-нікелеві-молібденові стрижні допоможуть вам виконати перші дві речі.
ІМ'Я
Ава
Електронна-пошта